Artykuł sponsorowany
Jak ocenić, czy cienkie elementy druciane da się spawać MIG/MAG powtarzalnie w serii
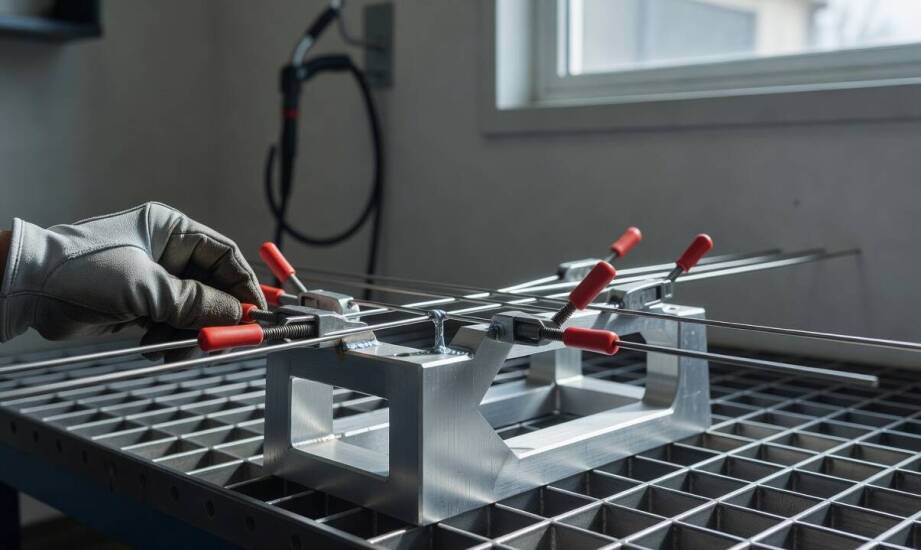
Obróbka cienkich elementów drucianych to wymagający etap produkcji, który bezlitośnie weryfikuje przygotowanie całego stanowiska roboczego. Prowadzone na małych przekrojach spawanie Mig/Mag stanowi przede wszystkim test stabilności procesu technologicznego, a nie tylko ocenę samej spoiny. Niewielka masa cieplna detali sprawia, że nawet ułamkowe wahania parametrów prowadzą do natychmiastowych wad strukturalnych. Osiągnięcie powtarzalności w produkcji seryjnej wymaga ścisłej kontroli wszystkich zmiennych, począwszy od przygotowania materiału, aż po precyzyjne operowanie palnikiem spawalniczym.
Przeczytaj również: Innowacje w druku fleksograficznym – co nowego w opakowaniach foliowych?
Wpływ geometrii detalu i parametrów na jakość łączenia
Geometria obrabianego elementu wyznacza ramy dla całego cyklu produkcyjnego. Grubość drutu spadająca poniżej 2–3 mm zauważalnie zmniejsza margines błędu technologicznego. Cienki materiał bardzo szybko chłonie i przewodzi ciepło, co zwiększa ryzyko nieodwracalnego przepalenia zewnętrznej powłoki. Niska sztywność wiotkich prętów wymusza stosowanie dodatkowych punktów podparcia. Brak stabilizacji powoduje silne odkształcenia termiczne materiału. Luz montażowy pomiędzy łączonymi segmentami determinuje optymalną objętość jeziorka spawalniczego. Ograniczony dostęp do złącza, występujący często przy skomplikowanych formach przestrzennych, utrudnia zachowanie właściwego kąta pochylenia uchwytu.
Przeczytaj również: Prawo zamówień publicznych: jak uczestniczyć w przetargach?
Energia cieplna wprowadzana do materiału zależy od korelacji napięcia łuku, natężenia prądu oraz prędkości posuwu palnika. Zbyt duża ilość dostarczonego ciepła skutkuje nadmiernym przetopem, widocznymi przebarwieniami powierzchni oraz miejscowym stopieniem detalu. Prędkość podawania spoiwa wykazuje silną zależność procesową z natężeniem prądu. Szybciej wysuwający się drut wymusza dostarczenie odpowiednio większej mocy do jego stopienia, co bezpośrednio wpływa na głębokość wtopienia. Parametry elektryczne dobiera się zawsze orientacyjnie, uwzględniając średnicę użytego drutu, rodzaj zastosowanego gazu i geometrię styku. Wartości rzędu 50–100 A czy wskaźniki na poziomie 30–50 A na każdy milimetr grubości traktuje się wyłącznie jako wartości poglądowe dla cienkich materiałów. Podobnie przepływ osłony gazowej zazwyczaj ustawia się poniżej 8–10 l/min, jednak ostateczny wydatek kalibruje się na podstawie warunków panujących na hali roboczej.
Przeczytaj również: Prawo karne: Jak bronić się przed oskarżeniami?
Sygnały ostrzegawcze i kontrola powtarzalności w produkcji
Utrzymanie identycznych parametrów dla kilkudziesięciu sztuk wyrobu wymaga odpowiedniego zaplecza technicznego. Wykorzystanie dedykowanych przyrządów mocujących i sztywnych układów bazujących gwarantuje powtarzalne pozycjonowanie komponentów. Mechaniczna stabilizacja elementów skutecznie redukuje wpływ skurczów spawalniczych na końcowy wymiar wyrobu. Wykonanie pełnowymiarowej próbki wdrożeniowej przed uruchomieniem głównej partii pozwala zweryfikować zachowanie maszyny. Przedsiębiorstwo ATR-METAL opiera procedury kontroli jakości na rygorystycznym sprawdzaniu tolerancji pierwszych detali z serii przed przejściem do masowej obróbki.
Błędy w konfiguracji stanowiska generują wyraźne defekty wizualne oraz osłabienia strukturalne złącza. Porowatość spoiny najczęściej wskazuje na zanieczyszczenia powierzchni drutu lub rozproszenie strumienia osłony gazowej przez przeciągi. Nadmierne podtopienia brzegów materiału ujawniają się, gdy łuk jarzy się ze zbyt wysoką mocą lub operator podaje spoiwo pod niewłaściwym kątem. Zniekształcenia geometryczne całego układu to bezpośredni efekt skumulowania zbyt dużej porcji ciepła na małym obszarze roboczym. Zmienny, pofalowany wygląd lica sygnalizuje z kolei niestabilne przenoszenie kropel metalu. Prawidłowo ustawiona praca w trybie zwarciowym ułatwia chłodzenie jeziorka i zapobiega gwałtownym przepaleniom cienkich przekrojów.
Metoda topienia drutu w osłonie gazów sprawdza się poprawnie, gdy grubość detalu pozwala na bezpieczne sterowanie zajarzonym łukiem zwarciowym. Swobodny dostęp do obszaru roboczego warunkuje równomierne ułożenie spoiwa bez konieczności nienaturalnego wyginania dłoni operatora. Geometria uniemożliwiająca kontrolowane odprowadzanie ciepła wymusza przemyślenie całej strategii łączenia elementów. Przekroczenie możliwości procesu spawalniczego lub bardzo rygorystyczne wymogi estetyczne zmuszają do zmiany ustalonej technologii. W takich sytuacjach optymalnym rozwiązaniem pozostaje modyfikacja budowy samego wyrobu lub przejście na techniki generujące węższą strefę wpływu ciepła.
Kategorie artykułów
Polecane artykuły

Sposoby na zwiększenie motywacji do nauki języka angielskiego w firmowych kursach

Nowoczesne kondensacyjne osuszacze i ich wpływ na efektywność osuszania

Jak nie przeładować wyprawki: akcesoria do karmienia i pielęgnacji, które mają sens
